百格 0 级、RCA 500 次、ΔE 1.5 到底意味着什么?水转印质量数据讲透
做产品外观的采购和品质,大概率都见过这样一行字——"附着力百格 0 级,RCA 耐磨 500 次以上,色差 ΔE ≤1.5"。它出现在供应商的报价单上、详情页的信任背书里,也出现在海外客户发来的规格询问中。
问题是:这行字到底在说什么?
大部分人的处理方式是"看起来很专业,先信了"。但这一行字恰恰是最该被追问的地方——因为它既可能是真的,也可能只是一行谁也验证不了的漂亮话。区别只在于:工厂能不能把测试条件说清楚。
先给结论,本文就讲三件事:
这四项数据,每一项只证明一件事,它们互相不能替代;
每一个数字都必须连着条件看——同一个"RCA 500 次",荷重和纸带不同,结论可能完全不成立;
这三个数字里藏着三个高频误读,0 级不等于 0B、500 次不等于能用 500 次、ΔE 换个算法就不可比。
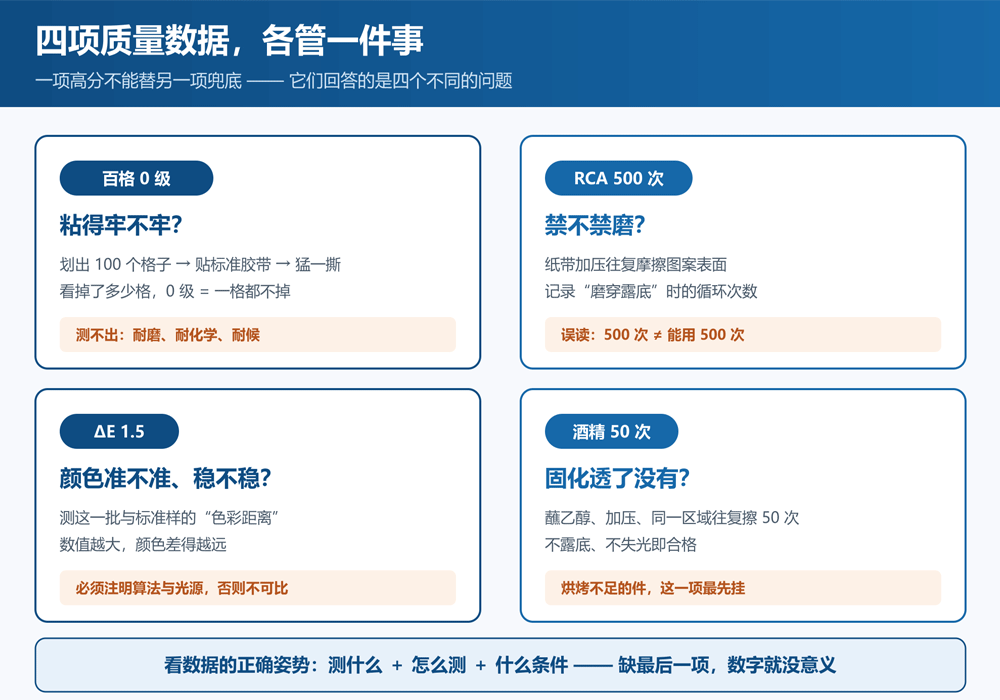
【图 1:四项质量数据各管一件事】
一、先分清:这四项数据,各管一件事
一张表看清四项数据的"管辖范围"
水转印的"质量"不是一个指标,而是四个互不重叠的维度。每一项都只回答一个问题:
指标 | 一句话含义 | 它回答的问题 | 主要依据标准 | 本文口径 |
百格 0 级 | 划格后胶带撕拉,涂层零脱落 | 粘得牢不牢? | GB/T 9286(≈ISO 2409)、ASTM D3359 | 0 级(最高级) |
RCA 500 次 | 纸带在固定荷重下往复摩擦,500 次不露底 | 耐不耐磨? | ASTM F2357 | ≥500 次不露底 |
ΔE 1.5 | 与标准样的颜色距离 | 颜色准不准、批次稳不稳? | CIE Lab 色差体系 | ≤1.5(须注明算法与光源) |
酒精擦拭 ≥50 次 | 蘸乙醇往复擦拭 50 次不露底 | 固化透了没有、耐不耐擦? | 企业标准 / ASTM D5402 思路 | ≥50 次不露底 |
为什么必须一起看:一个"RCA 满分、百格 4 级"的反例
假设有一批件,RCA 耐磨能过 800 次,看着很能打,但百格一测是 4 级(大面积脱落)。这可能吗?
完全可能,而且原因很典型:涂层本身够硬、够耐磨,但它和底材之间抓不住。 表面被纸带磨的时候,"硬"这个优势在起作用;可一旦有外力从边缘撬起涂层,整层就被成片揭起来。行业里把这种失效模式叫"局部剥离"——摩擦过程中涂层不是被磨掉的,是被扯掉的。
反过来也一样:百格 0 级(抓得极牢)但 RCA 只有 100 次,说明"粘得住但不禁磨",用在频繁接触的场景照样出问题。
结论:四项数据是四个正交的维度,一项高分不能替另一项兜底。 供应商只报其中一项,你的信息就是残缺的。
二、百格 0 级:附着力里的最高等级,意思是"撕不下来"
百格测试到底怎么划、怎么看
百格测试(正式名称"划格法",也叫划格试验、交叉切割试验)的原理非常朴素:用刀在图案表面划出网格,贴上标准胶带,猛一撕,看掉多少格。
标准做法:
划格:用多刃划格器(俗称"百格刀")垂直压在表面,均匀用力划出纵横两组平行线,形成网格,必须划透涂层、切到基材,但不能深啃基材;
清屑:用软毛刷沿对角线轻扫,去掉松散碎屑;
贴胶带:贴上规定粘着力的压敏胶带(常用 3M 600 / 610,粘着力约 10N/25mm),用手指或橡皮用力压实、排出气泡,静置约 1 分钟;
撕离:捏住一端,60°–180° 快速一次性撕下(1 秒内完成——慢撕会低估脱落量);
评级:在标准光源下用放大镜观察脱落比例,对照标准图谱定级。
两个容易被忽略的细节:
刀间距不是随便选的,按涂层厚度定:≤60μm 用 1mm 间距;60–120μm 用 2mm;>120μm 用 3mm(膜很厚时应改用划叉法)。
"百格"这个名字来自 11 刃刀具:11 刀划出 10×10 = 100 格,所以叫百格;如果用的是 6 刃刀,划出来是 6×6 = 25 格,标准里同样认可。
0–5 级分别代表什么
以 GB/T 9286(等同采用 ISO 2409)为准,附着力分 0–5 级,数字越小越好:
等级 | 网格脱落情况 | 判定 |
0 级 | 切口边缘完全光滑,无一格脱落 | 最高级。高端电子、汽车件常要求达到 |
1 级 | 交叉处有少许脱落,受影响面积 ≤5% | 行业通用合格线(≥1 级) |
2 级 | 切口边缘或交叉处脱落明显,5%–15% | 临界,视产品要求而定 |
3 级 | 沿切割边缘以大碎片脱落,15%–35% | 不合格,需返工 |
4 级 | 沿切割边缘以宽条脱落,35%–65% | 严重不合格 |
5 级 | 脱落超过 4 级,>65% | 基本无附着力 |
所以"百格 0 级"的含义很明确:在 100 个格子上,一刀都没掉。 换句话说,图案层与基材之间的结合力,超过了测试胶带的剥离力——这就是"撕不下来"的量化表达。
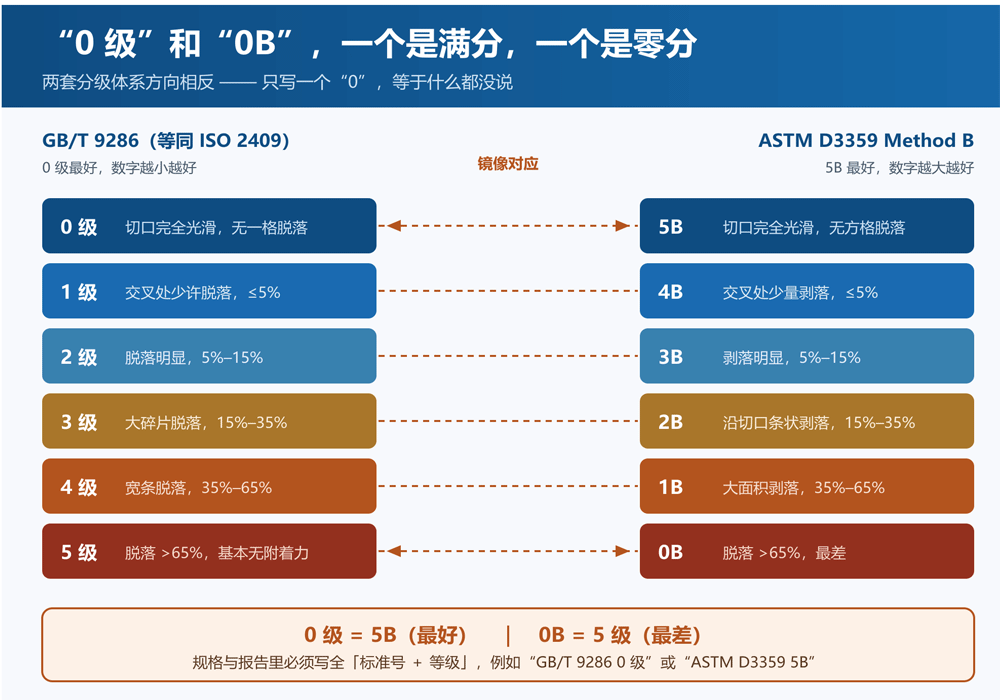
最容易踩的坑:GB/T 9286 和 ASTM D3359 的等级是"反着"的
这是本篇最想让你记住的一条。
水转印行业有两套并行的分级体系:
国标 / 国际标体系(GB/T 9286、ISO 2409):0 级最好,5 级最差,数字越小越好;
美标体系(ASTM D3359 Method B):5B 最好,0B 最差,数字越大越好。
两者是镜像对应的:
GB/T 9286(ISO 2409) | 0 级 | 1 级 | 2 级 | 3 级 | 4 级 | 5 级 |
ASTM D3359 | 5B | 4B | 3B | 2B | 1B | 0B |
谁更好 | 最好 ← | → 最差 |
看到这里你就能明白为什么这一条必须讲:如果供应商只丢给你一个"0",你根本不知道是"0 级"(满分)还是"0B"(零分)。 一个是最好,一个是最差,字面上只差一个字母。
实操建议只有一句:在采购规格和检验报告里,必须同时写明"标准号 + 等级",例如"GB/T 9286 0 级"或"ASTM D3359 5B"。"0 级"三个字单独出现,是没有信息量的。
0 级证明了什么、不证明什么
它证明:图案层(含底油、光油)与基材的结合强度过关,能扛住胶带的垂直剥离。
它不证明:
不证明耐磨——摩擦是横向剪切,跟垂直剥离不是一回事(见第三节);
不证明耐化学——酒精、清洁剂反复擦拭是另一套测试(见第五节);
不证明耐候——日晒雨淋的老化,百格测不出来(见水转印掉色原因解析);
更不等于"永远不掉"——胶带的剥离力是有限的,长期磨损、边角受力、高温高湿,都可能让合格件最终失效。
一句话:百格 0 级是"入场券",不是"终身保险"。 想看清图案到底能用多久、掉不掉,看水转印贴纸容易掉吗;想把工艺控制点彻底搞懂,看水转印贴纸附着力完全指南。
【图 2:百格分级对照 + "反着"的坑】
三、RCA 500 次:耐磨的量化标尺,不是"能用 500 次"
RCA 测的是什么、怎么测
RCA 耐磨测试的名字来自设备——Norman Tool 的 RCA 纸带磨耗仪(常见型号 7-IBB 系列),依据 ASTM F2357。测试方式:
用一条 11/16 英寸宽的专用未涂油纸带,在固定荷重下以固定速度(约 16–17 转/分钟)连续摩擦被测表面,记录"磨穿、露出底材"时经历的循环次数。
它的本质是干摩擦剪切:纸带纤维对涂层持续施加微切削力和剪切应力,直到涂层扛不住。判定标准就一条:涂层不可脱落、不露出底材。
500 次在行业里算高吗
要诚实回答这个问题:它取决于你拿它跟谁比。 不同品类对耐磨的要求差得非常远(以下为行业公开参考区间,非统一标准):
应用类型 | 常见循环次数要求 |
汽车内饰革(部分主机厂标准) | ≥40 次无露底起,高标准可到 1000 次(如部分德系标准) |
弹性漆 / 橡胶漆表面(如摄像头装饰件侧面) | ≥50 次 |
UV 漆、真空镀膜(NCVM/PVD)、PU 烤漆、五金电泳、贴皮工艺 | ≥200 次 |
本文口径 | ≥500 次不露底 |
所以 500 次这个数,放在消费类电子/五金件的常见门槛(200 次)之上,属于高标准档;但它绝不是一个"通用满分线"——给汽车主机厂供货,1000 次的要求并不罕见。
关键提醒:这张表只是帮助判断"高还是不高"的横向标尺,不是你产品的验收标准。你的标准应该来自你的客户、你的使用场景,而不是供应商的宣传数字。
一句话纠正:RCA 500 次 ≠ 能用 500 次
这是最常见的误读。RCA 的次数不是"使用次数",是实验室里的加速摩擦循环数。
它跟真实寿命不是一个量纲:真实使用中的摩擦,力道、摩擦面材质、接触面积、有没有砂尘、有没有汗液油脂,全都跟实验室不一样。RCA 的真正作用,是在条件固定的前提下,横向比较不同工艺/不同材料/不同批次的耐磨性——用它排序、用它设门槛,而不是直接换算成"能用几年"。
想了解图案实际能保持多久,看水转印能保持多久。
让 RCA 结果失去可比性的 4 个变量
这也是"RCA 500 次"这句话最大的漏洞——不说条件的次数,没有可比性:
变量 | 影响 | 你应该问的 |
荷重 | 设备有 55g / 175g / 275g 三档,荷重越大越难通过 | "多少克荷重?"(行业常用 175g) |
纸带型号 | 专用未涂油纸带,替代品摩擦系数不同 | "用哪种纸带?" |
摩擦行程 / 速度 | 影响单位面积受力 | "转速和行程是多少?" |
判定标准 | "露底"还是"失光/变色"就算失效,结果能差一倍 | "几百次是按什么判定终止的?" |
采购实操:看到"RCA ≥500 次",先回一句"175g 荷重、标准纸带、露底判定,对吗?"——能立刻答上来的,是真做过;支支吾吾的,数字大概率是抄来的。
四、ΔE 1.5:颜色差多少算不合格
ΔE 是什么:把"颜色差"变成一个数字
ΔE(读作 delta E)是两个颜色在色彩空间里的距离。国际通用的 CIELAB 空间把任何颜色拆成三个坐标:
L*:明暗(0 黑 → 100 白)
a*:红—绿
b*:黄—蓝
ΔE 就是把这三个差值合成一个数:ΔE = √(ΔL² + Δa² + Δb²)。数值越大,颜色差得越远。 ΔE = 0 表示完全一致。
它解决的是一个很实际的问题:"这个颜色偏了"是一句没法验收的话;ΔE = 1.2,就是一句能写进合同的话。
1.5 是大还是小:人眼的分辨门槛
先看通用的经验刻度(以 CIEDE2000 口径为例):
ΔE 区间 | 人眼感受 | 典型用途 |
<1 | 正常观察下基本看不出 | 奢侈品牌、主色板 |
1–2 | 近距离并排仔细比对才能看出 | 常规工业品可接受区 |
2–3.5 | 轻微差异,直接并排时能看出 | 一般生产件可接受 |
3.5–5 | 明显,多数行业判不合格 | — |
>5 | 一眼就是两个颜色 | 拒收 |
对照这个刻度,ΔE ≤1.5 落在"严格档":它比很多行业实际执行的 ΔE ≤2.0 更紧,属于"客户拿着放大镜比也说得过去"的水平。
但要补两句实话:
ΔE 的门槛没有统一法律规定,是行业惯例 + 客户规格。同一个 1.5,对高端化妆品是底线,对某些结构件可能过严。
ΔE 只告诉你"差多少",不告诉你"差在哪"。要定位问题,得看分项:ΔL 偏大是深浅问题,Δa/Δb 偏大是色相问题——这决定了调配方向。
第二个坑:ΔE 有四种算法,数值不能直接比
这是比百格那个坑更隐蔽的一个。ΔE 不止一种算法,主流有四种:
ΔE*ab(CIE76):最早、最简单,就是 CIELAB 空间的直线距离;
ΔE*94(CIE94):加入明度、彩度、色相加权;
ΔE*CMC(l:c):纺织行业常用;
ΔE00(CIEDE2000):目前 CIE 推荐、与视觉相关性最好的算法。
问题在于:同一个物理色差,换算法数值会变。 同一对样品,用一种算法可能测出 1.8,换另一种可能只有 0.9。因为 1.8 判不合格、因为 0.9 判合格,用的是同一批货。
所以一句"ΔE ≤1.5"是不完整的。完整写法必须包含三个要素:
数值 + 算法 + 测量条件例:ΔE00 ≤ 1.5,D65 光源 / 10° 视角,与客户封样对比
另外还有三个必须明确的测量前提:跟谁比(标准样 / 封样板 / 色卡)、用什么仪器(分光测色仪 vs 普通色差仪,后者测不出同色异谱)、什么表面条件(光泽、纹理高低的样品读数本身就有差异)。
一句话:不注明算法和光源的 ΔE,等于没写。
ΔE 管的是"批次一致性",不是"色牢度"
最后分清一组容易混淆的概念:
ΔE(色差) 管的是:这一批的颜色,和你的标准色差多少——横向的、批次之间的一致性;
色牢度 / 耐候管的是:这个颜色用久了会不会褪、会不会晒花——纵向的、时间上的稳定性。
两者测的东西完全不同,测试也完全不同(耐光色牢度、QUV 老化、盐雾等)。ΔE 合格,不代表用一年不褪色。 褪色的成因与对策,看水转印掉色原因解析。
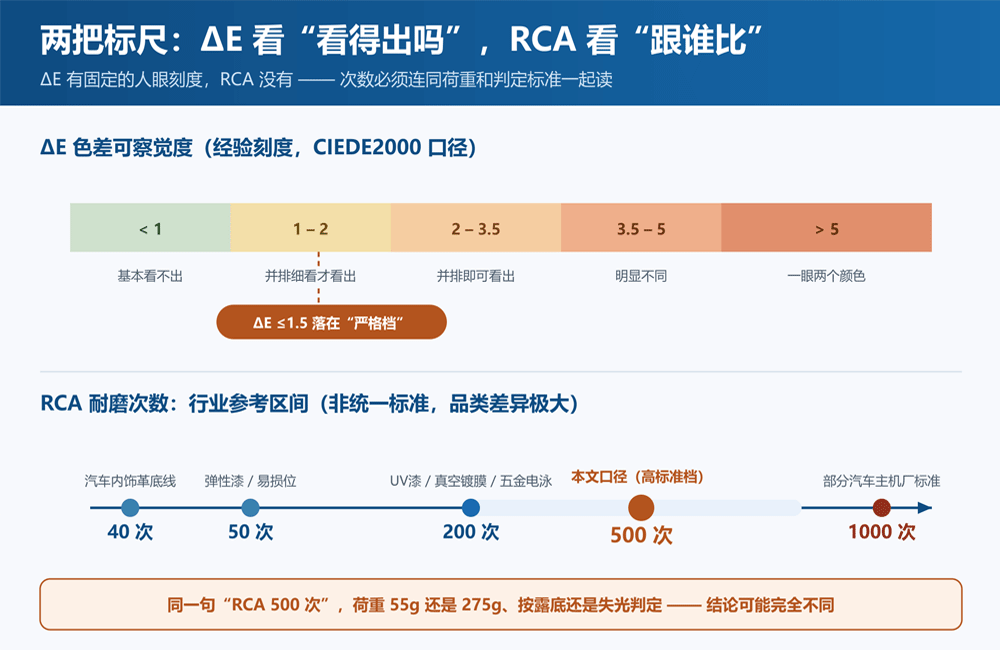
【图 3:两把标尺——ΔE 可察觉度 & RCA 次数参考】
五、酒精擦拭 ≥50 次:最容易被忽略的第四项
前三项常被写进宣传,第四项几乎没人提,但它其实最实用。
做法:用规定荷重(常见 500g)压住蘸了乙醇的棉布,在被测表面同一区域往复擦拭 50 次,观察是否出现露底、失光、发白。
它测的其实是"固化程度"。水转印最后一道是喷光油再烘烤固化,如果温度不够、时间不足,涂层没有完全交联,那么:
百格可能还过得去(因为表面已经干燥);
RCA 可能勉强达标;
但酒精一擦就露相——未完全固化的涂层会被溶剂软化、溶解。
所以这一项是检验烘烤工艺有没有做到位的最敏感指标,也是"刚做好没事、用一段时间开始出问题"这类隐患的早期报警器。日常用清水或中性清洁剂擦拭的合格件,这一项通常毫无压力。
六、把四项数据变成一张验收表:采购怎么用
前面讲的是"看懂",这一节讲"用上"。三步。
第一步:下单前必须问清的 6 个条件
把这句话直接发给供应商,能答全的,基本可以进入下一轮:
百格:依据哪个标准(GB/T 9286 / ISO 2409 / ASTM D3359)?刀间距多少毫米?用几刃刀?
百格:用什么胶带?测了几次、是否取最差结果?
RCA:多少克荷重(55/175/275)?什么纸带?判定终止是按"露底"还是"失光"?
ΔE:哪种算法(ΔEab / ΔE94 / CMC / ΔE00)?什么光源视角?和哪个标准样比?
酒精:什么浓度?多少克荷重?擦多少次?
一致性:这些数据是实验室标准件的结果,还是我这批货实际抽检的结果?
第二步:怎么验证,而不是只听
按成本从低到高三档,任选:
档位 | 方法 | 成本 | 适合 |
零成本自测 | 在样品上划交叉"X"或用美工刀划网格,贴 3M 610 胶带压实后快撕,看有没有带下图案 | 0 | 快速筛样、横向对比几家 |
低成本复测 | 买一把 11 刃 1mm 百格刀(几十到几百元)+ 放大镜,按标准做划格 | 低 | 重点候选供应商复测 |
正式送检 | 送 CMA/CNAS 资质实验室,出正式检测报告 | 中高 | 大货前定标准、海外客户要报告 |
郑重提示:如客户或内部要求第三方检测报告,我们可配合客户送检。
第三步:抄走这份验收指标模板
下面这张表可以直接改掉数值后写进采购规格书。关键是"测试条件"那一列必须填满,否则这张表形同虚设。
项目 | 建议指标 | 测试条件(必须写清) |
附着力 | GB/T 9286 0–1 级(= ASTM D3359 5B–4B) | 1mm 划格、11 刃、3M 610 胶带、23±2℃、取 2 次最差 |
耐磨 | RCA ≥300 次不露底(外观可见件建议 ≥500 次) | ASTM F2357、175g 荷重、11/16″ 标准纸带 |
色差 | ΔE00 ≤2.0(严格件 ≤1.5) | D65 / 10°、分光测色仪、与客户封样对比 |
耐溶剂 | 无水乙醇 50 次往复不露底 | 500g 荷重、棉布、同一区域 |
外观 | 无起泡、无针孔、无流挂、色相一致 | 标准光源箱目视 |
配合打样使用效果最好:先要样品,样品过了这张表,再谈量产。 打样的流程与周期见〔内链:水转印贴纸打样要多久〕。
七、常见问题
Q1 水转印百格测试 0 级是什么意思?算好吗?
0 级是划格法里的最高等级,含义是:划出 100 个格子、贴胶带撕拉后无一格脱落,对应 ASTM D3359 的 5B。它说明图案层与基材的结合力超过了测试胶带的剥离力。算好——而且是高端电子、汽车件常要求的等级。但它只证明"附着力",不证明耐磨、耐化学和耐候。
Q2 百格测试我自己能做吗?需要什么工具?
能。最低配:美工刀 + 直尺 + 3M 610(或 600)胶带,划出交叉网格后压实快撕,看有没有带下图案。要严谨一点,买一把 11 刃 1mm 百格刀(几十到几百元)加放大镜,按标准划格评级。注意三点:划透到基材、胶带要压实、撕要快(1 秒内)。要正式报告则需送第三方实验室。
Q3 为什么有的厂家写 5B,有的写 0 级,到底哪个好?
两个都是"最好",只是标准不同。GB/T 9286(等同 ISO 2409)用 0–5 级,0 级最好;ASTM D3359 用 5B–0B,5B 最好。两者镜像对应(0 级 = 5B,5 级 = 0B)。这正是"只写一个 0"最危险的地方——0 级是最好的,0B 是最差的。所以规格里必须写全"标准号 + 等级"。
Q4 RCA 500 次,是代表图案能被摩擦 500 次吗?
不是。RCA 次数是实验室在固定荷重、固定纸带下的加速摩擦循环数,用来横向比较耐磨性,不是使用次数的换算。不同荷重(55g/175g/275g)、不同纸带、不同判定标准(露底或失光)会得出完全不同的数字,所以看到次数必须先问条件。
Q5 ΔE 1.5 肉眼看得出来吗?
以 CIEDE2000 口径的经验刻度看,ΔE 在 1–2 之间属于"近距离并排仔细比对才看得出",正常使用距离下基本不构成观感差异。所以 ΔE ≤1.5 属于严格档,比很多行业实际执行的 ≤2.0 更紧。不过 ΔE 门槛是行业惯例与客户规格决定的,没有统一法律规定。
Q6 ΔE 有几种算法?为什么不同厂家的 ΔE 不能直接比?
主流有四种:ΔE*ab(CIE76)、ΔE*94、CMC(l:c)、ΔE00(CIEDE2000)。同一对颜色,不同算法算出的数值不同。所以一个完整的色差规格必须写成"数值 + 算法 + 测量条件",例如"ΔE00 ≤1.5,D65/10°"。只写"ΔE ≤1.5"的规格,在技术上是没法验收的。
Q7 酒精擦拭 50 次是什么意思?用什么酒精擦?
意思是用蘸了乙醇的棉布,在 500g 左右荷重下于同一区域往复擦拭 50 次,表面不出现露底、失光、发白。它主要检验光油是否真正固化交联——烘烤不足的件,这一项最先不合格。酒精浓度(无水乙醇或 75% 乙醇)、荷重、速率都会影响结果,需与供应商确认具体口径。
Q8 这四项都合格,是不是就保证图案不会掉?
不能这么理解。这四项是把"质量"拆成四个可测量的维度,都合格说明工艺执行到位、风险很低,但它们是抽检数据,不是对每一件产品的保证。实际寿命还取决于使用环境(户外暴晒、高温高湿、频繁摩擦、接触溶剂)和边角等薄弱位置。掉漆的排查与补救思路见〔内链:水转印贴纸容易掉吗〕。
Q9 你们能提供检测报告吗?我这批货该定什么标准?
我们可以配合客户送检第三方实验室,也可以配合你在打样阶段一起做百格、胶带拉拔和酒精擦拭的现场验证。至于标准定多少,取决于你的产品用在什么场景——把材质和使用环境告诉我们,我们会给出建议的门槛(例如室内装饰件与户外件、频繁接触件与静态件的标准并不一样)。难附着材质(PP、尼龙、玻纤)的建议见PP水转印为什么难。
八、把你的产品和使用场景发过来
想给你的产品定一套能落地的质量验收标准?告诉我们三件事就够:
产品是什么材质(不锈钢 / 铝 / 玻璃陶瓷 / ABS / PC / PP / 尼龙……);
用在哪里(室内还是户外、会不会频繁摩擦、接触水或酒精);
有没有客户指定的标准(有的话直接发过来,我们照着验)。
我们会给出对应的工艺方案和建议验收指标,并先打样、先做百格与胶带拉拔测试——样品过了,再谈量产。打样免费,打样不满意不收取任何费用(周期见水转印贴纸打样需要多久)。
📞 电话 / 微信:13480275735(附着力、耐磨、色差、报价问题直接沟通)
🏭 工厂地址:广州市番禺区石基文边路 73 号,欢迎实地看厂
你可能还需要:
想知道图案到底会不会掉 → 水转印贴纸容易掉吗
想看完整的附着力工艺控制点 → 水转印贴纸附着力完全指南
想了解表面耐磨等级的来龙去脉 → 水转印后表面耐磨吗
想知道颜色会不会褪 → 水转印掉色原因解析
想看加工收费标准 → 水转印加工收费标准
想直接定制水标 → 水标定制加工服务


水转印资讯排行
- 水转印贴纸(Water sticker transfer)工艺流程详解:从制版到成品,一篇讲透
- 水转印是什么意思?全面解读水转印技术原理、分类与应用
- 玻璃杯的后工序之水转印印刷
- 必看,惊人效果的水转印贴纸使用方法
- 水转印贴纸工艺制作流程
- 水转印贴纸怎么用?水转印贴纸使用祥细说明
- 水转印贴纸附着力问题
- 独家揭密!水转印贴纸与不干胶,一文看懂区别!
- 水转印加工厂商现状分析-广州华佑转印厂家分享
- 水转印在金属外壳上应用
- 那里可以定制水转印贴纸
- 江门水转印贴纸生产厂商:让你的业务与众不同
- 水转印未来的发展前景
- 广州水转印贴纸专家– 华佑水转印,满足你的一切需求!
- 水转印加工全解析,了解水转印价格
- 一文了解怎样选择水转印贴纸厂家。
- 厂家加工印刷彩色水转印logo
- 水转印贴纸附着力完全指南:从底油到烘烤的7 个关键控制点
- 一文看懂水转印加工的印刷效果
- 水转印的种类分类特点介绍
