五金水转印加工_五金件水转印贴纸定制_耐油耐刮
- 规格:订制产品,按客户图稿,小批量可接(具体以打样评估为准)
材质:不锈钢、碳钢、镀锌板、铝合金、锌合金压铸件,以及镀铬 / 镀镍 / 镀锌电镀件
工艺:水转印水标转印(水贴纸)+ 金属专用底漆 + 分段高温固化 + UV/PU 光油
适用对象:五金工具、五金外壳、锁具铰链、拉手把手、冲压件、压铸件、工业配件采购商与外贸公司
- 咨询热线: 13480275735
3C数码外壳/自行车/头盔/家居用品全适配
水转印贴纸定制热线
13480275735
产品详情
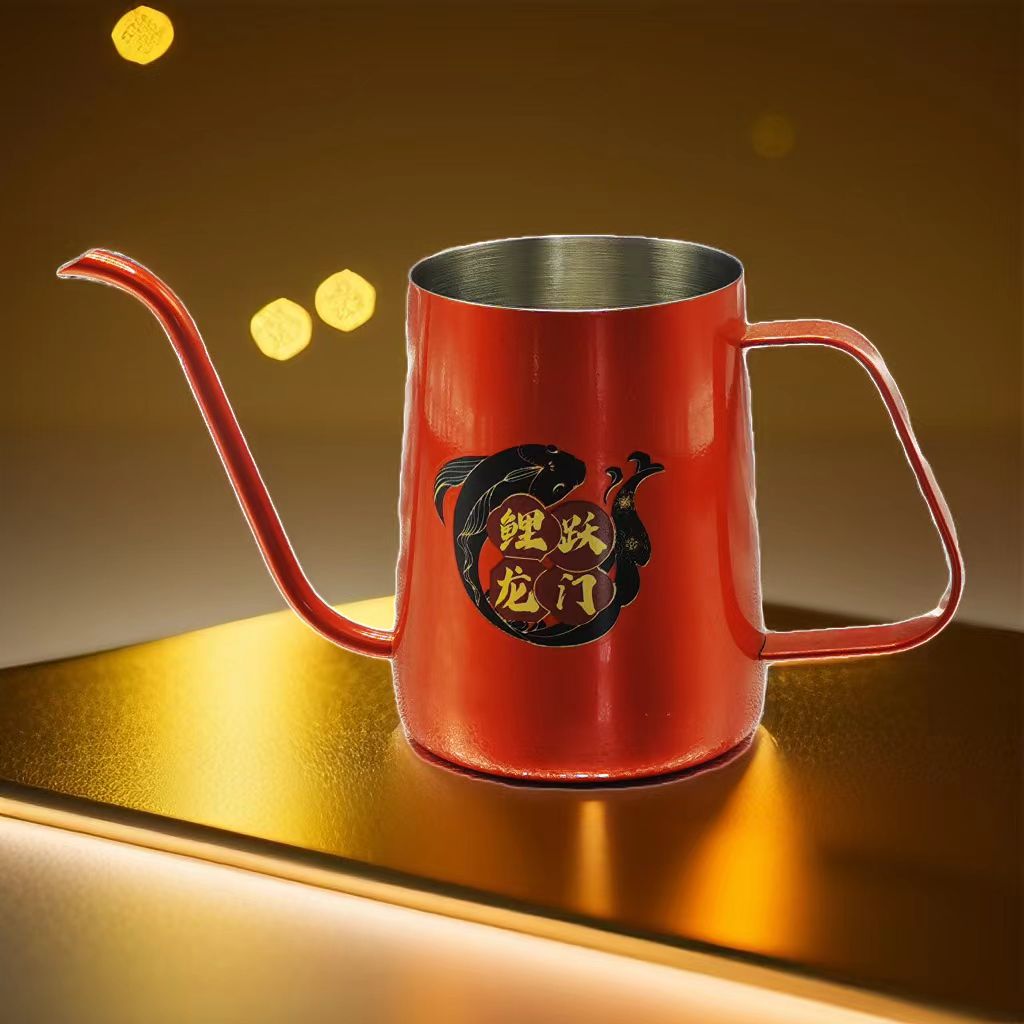
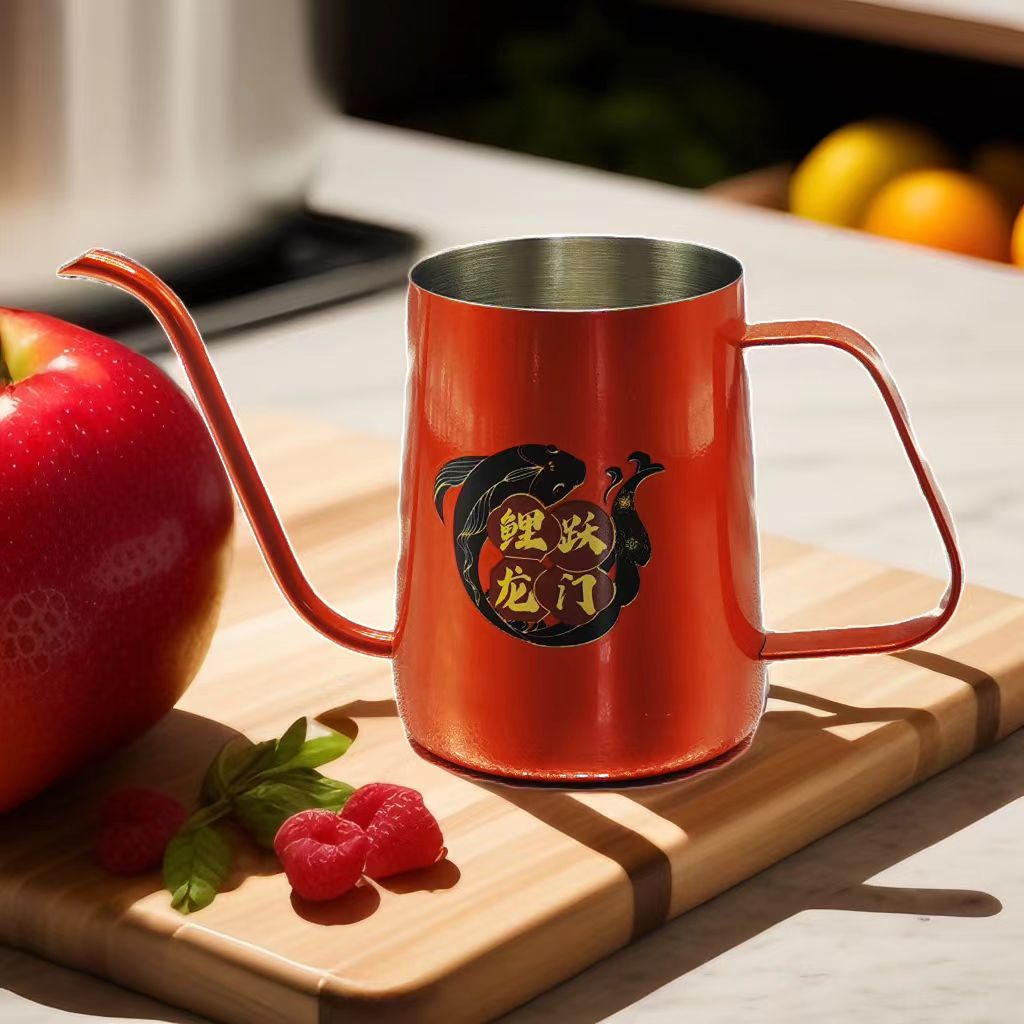
五金水转印,是把客户指定的图案——品牌 Logo、型号标识、装饰纹理、警示色块——通过水标转印(水贴纸)工艺,精准转移到五金件表面的表面装饰方案。
它解决的是五金行业一个存在很久的矛盾:五金件大多是异形、小尺寸、带弧面和孔位的工件——丝印上不去、移印压不平、激光打标只有单色,而水标转印能把照片级的多色图案贴到复杂曲面上,且不需要开昂贵的模具。
本站主营的水标(水贴纸)转印,解决的是局部定位装饰——工具手柄上的品牌 LOGO、锁具面板上的型号文字、五金外壳上的花纹铭牌、拉手上的装饰色块。
这里有一个容易混淆的点要先说清:把整件工件 360° 包裹上木纹、碳纤维这类连续纹理,属于"水披覆"工艺,本站产线不提供。 我们要你清楚的是——你要的是"印一个图案上去",还是要"把整件包一层纹理"?前者是本站的活。(两种工艺到底怎么分,见水标和水披覆怎么选。)
五金件是一个很大的范畴,不同的件,难点完全不一样。下表是本厂在实际产线上遇到的分类:
五金件类型 | 常见件 | 这个件"难"在哪 |
五金工具 | 扳手、钳子、螺丝刀、卷尺手柄 | 手柄有防滑纹与凹槽,贴合时易封气泡;使用时天天接触手汗、机油 |
五金外壳 | 电箱、机箱、控制器外壳 | 折弯锐边多,折角处易露底;大面积平面易留刮痕 |
锁具 / 铰链 | 门锁面板、合页、抽屉滑轨 | 件小批量大;有配合面和螺钉孔,不能整面上涂层 |
拉手 / 把手 | 家具拉手、门把手、橱柜拉手 | 圆柱与球面混合曲面,边缘收口难;装好后是手感件,要求高 |
冲压件 | 支架、装饰面板、铭牌片 | 冲切毛刺与锐边,转印前必须去毛刺;薄片易变形 |
压铸件 | 锌合金 / 铝合金压铸件 | 表面残留脱模剂与气孔,前处理要求最高 |
电镀件 | 镀铬 / 镀镍 / 镀锌装饰件 | 附着力上限先由镀层结合力决定,必须先验证再谈转印 |
标准件 | 螺栓头、螺母、垫片、铆钉 | 件极小,只适合做局部标识,或改用微型水标 |
如果你的件不在上表里,多半也能做——把产品照片和尺寸发过来,我们按实物判断。完整的材质适配清单见水转印适合哪些材质。
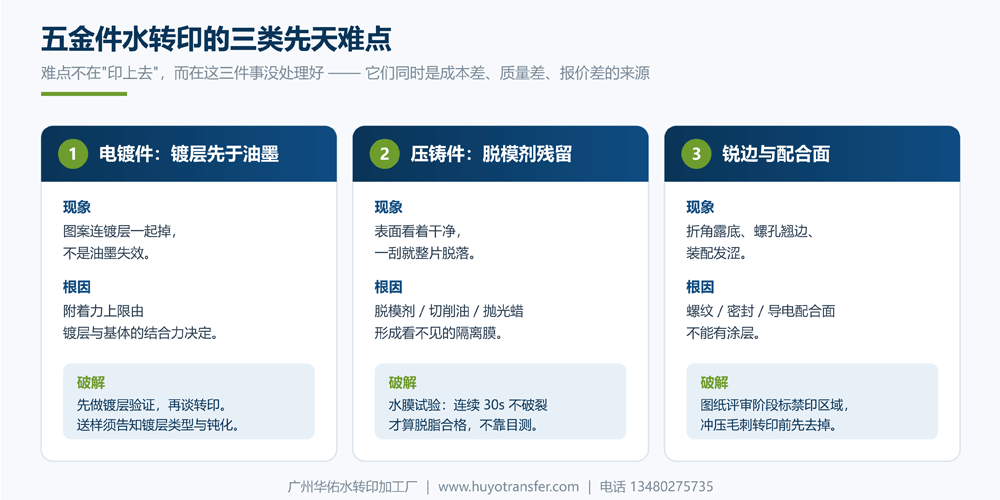
【图 1:五金件的三类先天难点】
这三个词在搜索里经常混着用,其实按工件类型分,本站有三个页面各承接一段:
你的工件是五金件(工具、锁具、拉手、外壳、压铸件、电镀件)→ 就是本页;
你的工件是不锈钢制品(保温杯、锅具、金属铭牌这类)→ 见金属不锈钢水转印加工;
你想搞清工艺为什么难、参数怎么控、出了问题怎么排查 → 见〔内链:金属水转印工艺难点与关键参数〕。
五金件做水转印,失败几乎都失败在三件事上。这三件事,决定了报价的高低,也决定了你换厂家能不能解决问题。
镀铬、镀镍、镀锌的五金件,图案附着力有一个硬上限——由镀层与基体的结合力决定。
如果镀层本身就起皮、发花、表面带钝化膜,那再好的水转印方案也救不回来:你的图案不是"掉在镀层上",而是"跟着镀层一起掉"。所以电镀件的正确顺序是:先做镀层验证,再谈转印方案。这一步不做,后面全是白干。
实操建议:电镀件送样时,同时告知镀层类型(镀铬/镀镍/镀锌)和是否做过钝化处理,我们据此调整底漆体系。
锌合金压铸件表面残留脱模剂,机加工件残留切削油,抛光件残留抛光蜡。这些油膜肉眼完全看不见,却会把底漆和油墨"隔"在金属之外。
看起来的症状是"油墨掉了",本质是"油墨从头到尾就没粘到金属上"。90% 的附着力投诉,根因都在这里,而不在油墨。
判据只有一个,不靠手感也不靠目测:前处理完成后做水膜试验,水膜连续 30 秒不破裂,才算脱脂合格。
五金件上有几类面,一律不做转印:
螺纹配合面——涂层会改变螺距精度,装配发涩;
密封面——影响密封性;
导电接触面 / 装配基准面——涂层会改变尺寸与导电性。
这不是操作问题,是图纸评审问题。正确的做法是在打样前就在图纸上把禁印区域标出来,比事后返工便宜得多。另外,冲压件的锐边和毛刺要在转印前处理掉,否则水标纸在锐边处会断裂、回缩。
项目 | 说明 |
适用基材 | 不锈钢、碳钢、镀锌板、铝合金、锌合金压铸件、铜及铜合金、镀铬/镀镍/镀锌电镀件 |
适用件型 | 平面、圆柱、锥体、球面、异形曲面(工具手柄、锁具面板、拉手、外壳、冲压片) |
单件尺寸 | 单件最大投影面积 ≤ 0.5㎡;微型件(螺栓头、垫片级)可做局部标识 |
印刷精度 | 写实图案 ≥1440dpi;网点印刷 175 线/英寸 |
附着力 | 百格测试(GB/T 9286)0 级(对应 ASTM D3359 5B),每批抽检 |
耐摩擦 | RCA 耐磨 ≥500 次;橡皮擦往复摩擦 ≥1000 次不露底(UV 光油后) |
耐酒精 | 75% 酒精擦拭 ≥50 次无变化 |
耐盐雾 | 中性盐雾 ≥72 小时,无起泡、无脱落 |
耐温范围 | -20℃ ~ 150℃(涂层在此区间稳定) |
色差控制 | ΔE ≤ 1.5,每批首件比对 + 留样 |
环保 | 水性油墨;可配合客户送检 REACH / RoHS / ASTM F963-17 |
指标怎么测、测出来算不算合格——见水转印贴纸容易掉吗与什么是百格附着力测试。
五金件上的图案,常见有四种做法。选哪种,取决于图案复杂度、曲面程度、批量、外观要求四个变量:
对比维度 | 水转印(水标) | 丝印 | 移印 | 激光打标 |
复杂曲面适应性 | ★★★★★ | ★★ | ★★★ | ★★★ |
多色 / 渐变 / 写实图案 | ★★★★★ | ★★ | ★★★ | ★(单色) |
圆柱、球面收口 | ★★★★★ | ★★ | ★★★ | ★★★ |
小批量灵活性 | ★★★★ | ★★(需网版) | ★★★ | ★★★★★ |
制版 / 开版费 | 低 | 中等 | 中等 | 无 |
图案耐久性 | ★★★★★(+光油) | ★★★ | ★★★ | ★★★★★ |
手感(凸起感) | 极薄、几乎无感 | 有油墨厚度 | 有油墨厚度 | 无 |
适合场景 | 多色 Logo、花纹、异形小件 | 简单文字/色块、平面 | 小面积、规则面 | 永久单色标识 |
一句话选型:要多色、要贴曲面、要手感薄、批量不大——水转印(水标)最优;只要一个永久的单色编号——激光打标最省事;大面积平面 + 单一颜色——丝印更划算。
五金件的流程比塑胶件多两道硬工序:前处理和金属底漆。这两道也是成本差的主要来源。
工序 | 操作 | 关键控制点 |
除油脱脂 | 碱性清洗剂浸泡,或工业酒精 / 除蜡水擦拭 | 水膜连续 30s 不破裂才算合格 |
去毛刺 | 冲压件、机加件先去除锐边毛刺 | 锐边未处理,转印必断裂 |
粗化 | 400–600 目打磨或拉丝 | 表面粗糙度 Ra 0.8–1.5μm |
清洗干燥 | 纯水冲洗(电导率 <10 μS/cm)+ 热风干燥 | 干后 2 小时内转印,防二次污染 |
电镀件特别注意:前处理只能清洁,改变不了镀层本身的结合力——镀层不合格的件,前处理做得再好也没用。
底漆是附着力的地基,不是可选项。
参数 | 控制窗口 |
底漆类型 | 环氧系 / 聚氨酯系金属专用底漆 |
膜厚 | 10–15μm(过薄盖不住,过厚发脆) |
预烘 | 70–80℃ × 20 分钟(表干即可) |
转印时机 | 喷后 2–24 小时内 |
水温 25–35℃(五金件吸热快,工件面温低于水温);
槽液 pH 6.5–7.5;
入水角度 30–45°、恒速,让水标纸贴合面先接触水、再整体服帖;
赶水方向:从图案中间向四周、单向刮,不要来回刮(来回会把空气封进去);
复杂曲面分面转印,不指望一张水标包完整个异形件;
螺纹孔、装配孔做避让。
工序 | 温度 | 时间 | 说明 |
水分预烘 | 50–60℃ | 15–20 分钟 | 起泡多半是这一步被跳过了 |
喷保护光油 | 常温 | — | UV 或 PU 型,膜厚 20–30μm |
高温固化 | 120–150℃ | 30–40 分钟 | 分段升温,随炉缓冷 |
薄壁 / 锌合金件 | 100–120℃ | 40–60 分钟 | 用时间换安全,防变形 |
自然静置 | 室温 | 24–48 小时 | 性能未达终值前别做百格 |
⚠️ 直接进 150℃ 炉,表面涂层先结膜、底层溶剂还在往外走,两层应力不一致,就是开裂和附着反降的来源。
外观:无气泡、无颗粒、无色差、无露底、无脏污;
附着力:每批抽检百格(GB/T 9286)0 级,静置 24–48 小时后测;
耐酒精:75% 酒精擦拭 50 次无变化;
包装:单件覆 PE 膜或间隔纸,小件用分格盒,防止运输互刮。
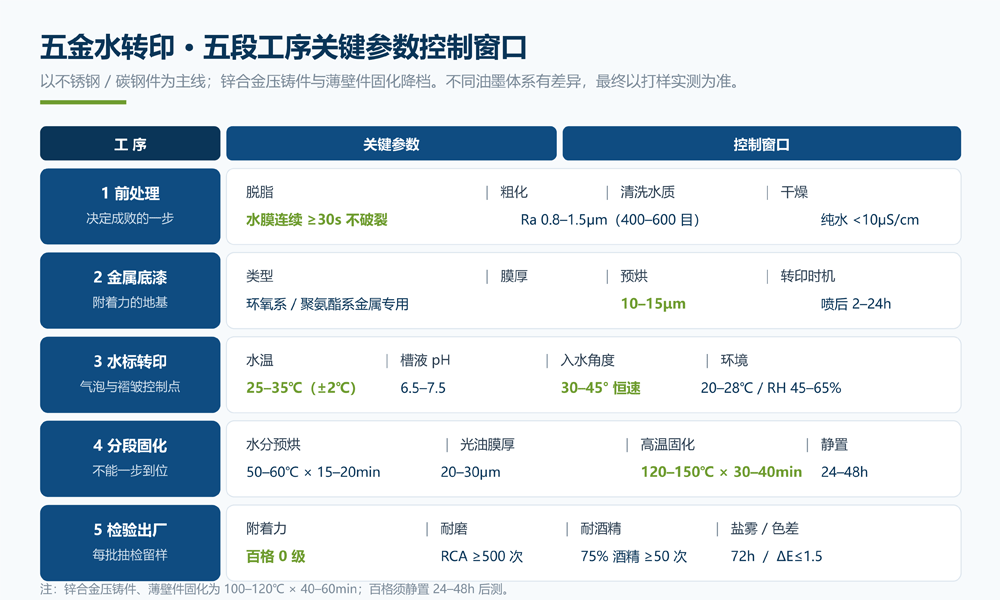
【图 2:五金水转印五段工序参数窗口】
产品类别 | 具体件 | 图案类型 | 客户要求 | 解决方案 |
五金工具 | 扳手 / 钳子手柄 | 双色 Logo + 防滑纹配色 | 耐机油、耐手汗、耐刮擦 | 哑光 UV 光油,硬度 ≥3H |
五金外壳 | 电箱 / 控制器外壳 | 型号文字 + 警示色块 | 折角不露底、耐擦 | 折角内缩安全边 + 高温固化 |
锁具面板 | 门锁面板、智能锁装饰圈 | 品牌 Logo + 拉丝底纹 | 小件批量、外观一致 | 分件定位工装 + 首件比对 ΔE≤1.5 |
家具拉手 | 橱柜拉手、门把手 | 单色 / 双色装饰块 | 手感薄、不掉漆 | 薄涂层 + PU 光油 |
冲压装饰片 | 面板、铭牌片、支架 | 多色图文 / 刻度 | 锐边不翘、批量一致 | 去毛刺 + 400–600 目粗化 |
压铸件 | 锌合金把手、装饰件 | 花纹 / 品牌色 | 附着力好、无气孔感 | 强脱脂 + 专用底漆体系 |
电镀装饰件 | 镀铬 / 镀镍件 | 局部 Logo | 不掩盖镀层光泽 | 局部遮蔽转印 + 先做镀层验证 |
卫浴五金 | 水龙头、花洒面板 | 石纹 / 色块 | 耐水渍、耐清洁剂 | 高耐水光油,盐雾 72h |
合格工艺下不会。判据是 GB/T 9286 百格测试,本厂常规做到 0 级(对应 ASTM 5B)。注意:百格要在静置 24–48 小时后测,刚下线就测数据偏低。详细指标与测法见〔内水转印贴纸容易掉吗。
能做,但顺序不能颠倒:先验证镀层结合力,再谈转印方案。镀层本身起皮、有钝化膜的件,转印后图案会跟着镀层一起掉,这不是转印工序能解决的问题。送样时请一并告知镀层类型与是否钝化。
可以。喷涂 UV / PU 光油并充分固化后,可耐 75% 酒精擦拭 50 次以上;工具类手柄常规配哑光光油,兼顾防滑手感与耐磨(硬度 ≥3H)。具体要按你的实际工况(接触哪种油、清洁剂)打样验证。
不会,也不建议。螺纹配合面、密封面、导电接触面、装配基准面一律做避让,因为涂层会改变尺寸精度和导电性。正确做法是打样前在图纸上标出禁印区域。
两个重点:一是脱模剂残留必须彻底清除(这是压铸件附着力失效的头号原因);二是固化温度要降档到 100–120℃,锌合金熔点低,高温易变形。另外压铸件表面的微气孔会反映到成品外观上,选件时要挑气孔少的批次。
能做,但镜面上不建议强行全覆盖——镜面没有微观锚定结构,附着力天然偏弱。更稳的做法是把图案区域转入拉丝/磨砂区,或做局部遮蔽转印,非图案区保留原质感。设计阶段就先确认:哪些面保质感、哪些面保附着。
费用由制版费(开版费)+ 单件加工费构成,制版费是一次性投入,量越大摊得越薄;单件价格取决于材质、图案色数、件型复杂度和数量。小批量可以接,单件价格会偏高。具体金额需要按你的实物和数量评估——把产品照片、尺寸、数量和目标效果发过来即可。(收费逻辑见水转印加工怎么收费与水转印开版费是多少〕;小单见水转印小批量起订量〕。)
至少 1–2 件实物(成品或坯料)+ 设计图稿(AI/CDR 矢量文件,1:1 实际尺寸,标注禁印区域)。我们按实物调整参数,确认量产一致性。打样周期视件型与图案复杂度而定,具体看件评估。
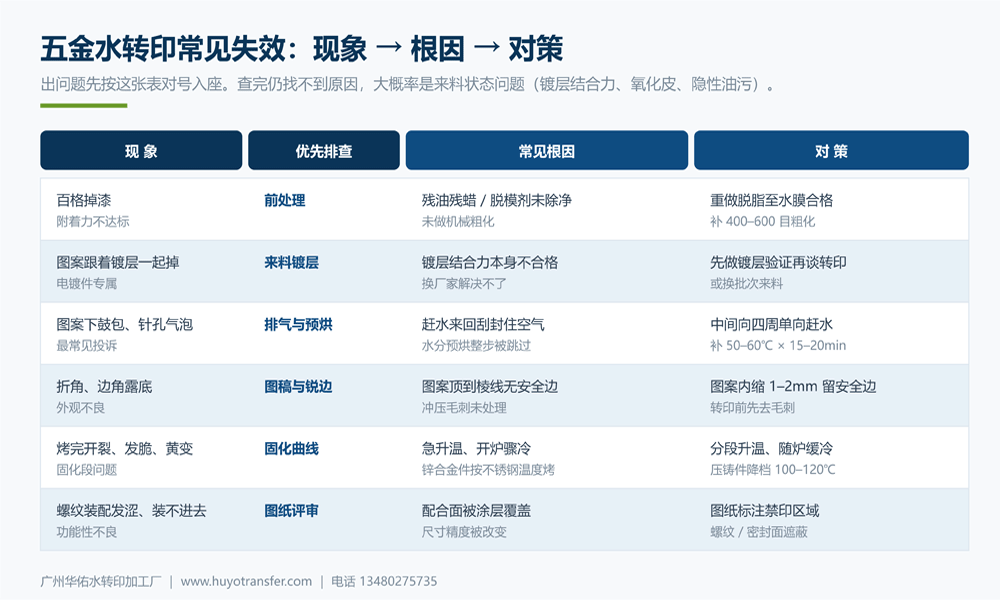
【图 3:五金水转印常见失效原因与对策】
五金件的水转印,说到底是一件"参数对上了就不难"的活。但参数对不对,只有拿你的真实工件试过才知道——材质批次、镀层状态、表面油污、结构细节,每一样都可能改变方案。
所以流程很简单:把 1–2 件五金件样品、加上设计图发过来,先打样看效果,再谈量产。
📞 电话 / 微信:13480275735
🏭 工厂地址:广州市番禺区石基文边路 73 号,欢迎实地看厂
📄 想看金属/不锈钢制品的完整工艺能力,见金属不锈钢水转印加工
📚 想搞清工艺难点与参数控制,见金属水转印工艺难点与关键参数
你可能还需要:
想确认你的材质能不能做 → 水转印适合哪些材质
想知道图案会不会掉、耐不耐磨 → 水转印贴纸容易掉吗
想了解加工怎么收费 → 水转印加工怎么收费
想了解开版费怎么算 → 水转印开版费是多少
想了解小批量怎么定价 → 水转印小批量起订量
想直接定制水标 → 水标定制加工服务
广州市华佑水转印加工厂 · 广州 2008 年建厂源头工厂 主营:五金水转印贴纸、金属不锈钢水转印、塑胶水转印、玻璃陶瓷水转印 工艺:水标(水贴纸)转印 + 金属专用底漆 + 分段高温固化 + UV/PU 光油 业务合作:13480275735(同微信)
咨询:五金水转印加工_五金件水转印贴纸定制_耐油耐刮